


Smältlimsfilm specificeras genom att låsa fem variabler i skrift: polymerkemi, tjocklek och ytvikt med toleranser, smält- och aktiveringsfönster, bindningsstyrka med dess testmetod och rullformat inklusive liner och förpackning. Varannan rad på ett datablad, från kärndiameter till hållbarhet, finns för att skydda dessa fem siffror.
En smältlimfilm är ett lösningsmedelsfritt termoplastark, vanligtvis 20 till 150 µm tjockt, torrt vid beröring vid rumstemperatur och aktiveras endast av värme plus tryck. Ingenting måste avdunsta och ingenting måste härda, så bindningen bildas på några sekunder. Den hastigheten är anledningen till att OEM-linjer föredrar film framför flytande lim, och också varför en lös specifikation misslyckas tyst snarare än högt.
De flesta problem vi ser på OEM-projekt är specifikationsfel, inte materialfel: en ritning som säger "50 µm film" utan ytvikt, ett mjukningsintervall som anges utan en testmetod eller ett skalningsvärde mätt på ett substrat som kunden aldrig binder.
Fem siffror som bär hela specifikationen
Fem nummer gör ungefär åttio procent av arbetet: kemi, ytvikt, smältfönster, aktiveringsfönster och bindningsstyrka med en namngiven metod. Få dem rätt och resten är detaljer; få dem fel och ingen mängd detaljer räddar projektet.
- Kemi. EVA, PA, PES eller TPU. Detta ena beslut fixar vidhäftning, temperaturbeständighet, tvättbeständighet och kostnad, och det kan inte fixas senare genom att ändra tjocklek.
- Grammatik. Anges i g/m² med en tolerans, inte bara i mikrometer. Två filmer med identisk tjocklek kan ge olika limmassa till bindningslinjen.
- Smält fönster. Området över vilket polymeren flyter, normalt uttryckt som ett DSC-toppområde snarare än en enda smältpunkt.
- Aktiveringsfönster. Temperaturen, trycket och uppehållstiden din press kräver, vilket måste passa den maskin du redan äger.
- Bindningsstyrka. Ett nummer, ett substrat och en metod. "God vidhäftning" är inte ett acceptanskriterium.
Matcha polymeren med substratet och linjetemperaturen
Polymervalet styrs av tre begränsningar, i denna ordning: substratets värmetolerans, kemins vidhäftning till det substratet och de förhållanden som den färdiga delen måste överleva, såsom tvättning, värme, migration av mjukgörare och fuktighet. Priset kommer sist.
| Kemi | Typiskt aktiveringsområde | Vanliga OEM-substrat | Se upp för |
|---|---|---|---|
| EVA | 70–95 °C | Papper, skum, filmer, nonwovens, textilbindning vid låg temperatur | Begränsad värme- och kemikalieresistens; olämplig för varmtvätt eller bilservice |
| PA (polyamid) | 110–140 °C | Textilier, läder, metallinsatser, bilar, skokomponenter | Behöver en hetare press; fuktkänslig vid förvaring |
| PES (sampolyester) | 110–150 °C | Textillaminering, skor, bilinteriörer, filtreringsmedia | Hydrolyserar när den förvaras varmt och fuktigt; håll rullarna förseglade |
| TPU | 90–130 °C | Stretchtyger, membran, skoöverdelar, telefonfodral, elastiska kompositer | Högre kostnad; klibbning kan komplicera linerfrigöring |
Temperaturmotståndet avgör vanligtvis fallet. En trimdel som når 80 °C inuti ett parkerat fordon kan inte använda en lågtemperatur EVA-film, hur väl den fäster på bänken. Inom billaminering dominerar PA- och PES-filmer eftersom de tål både presstemperaturen och åren av värme som följer.
Om den bundna sammansättningen måste sträckas med underlaget, såsom en sportskoöverdel eller ett elastiskt membran, är en TPU-film normalt svaret, eftersom ett styvt limskikt kommer att spricka eller delamineras när kompositen böjs.
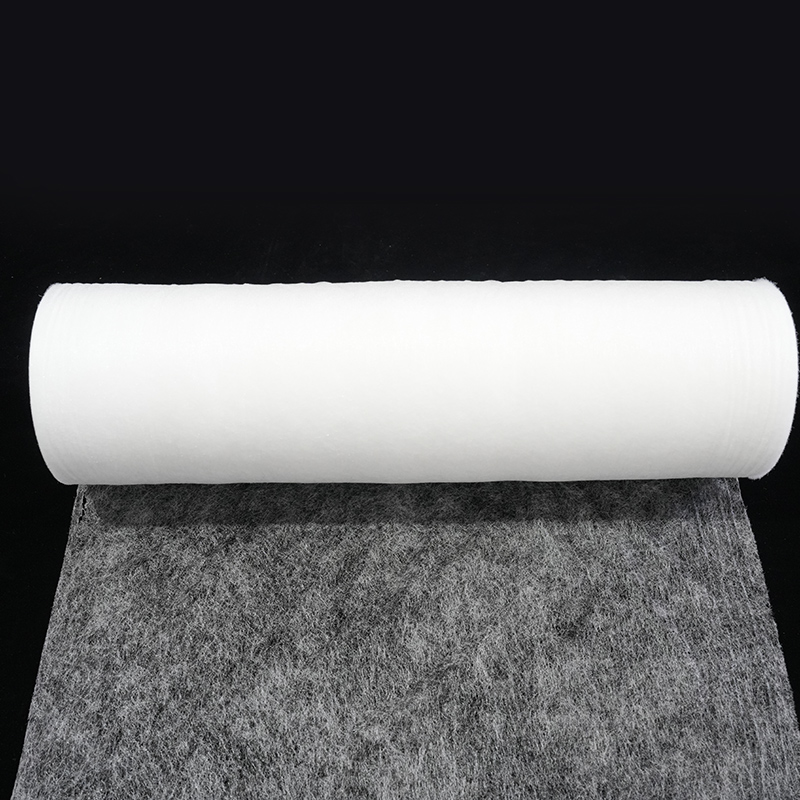
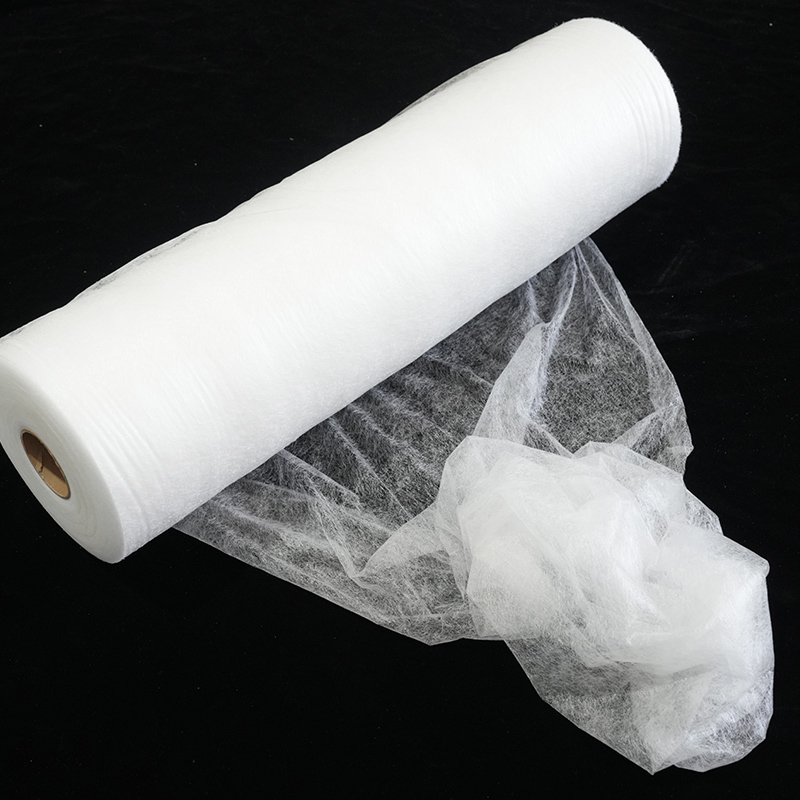
 TPU smältlimfilm med elasticitet för bakpapper Produktintroduktion: Denna TPU-smältlimfilm med bakpappers elasticitet har miljövänliga vidhäftningsegenskaper, som inte bara strävar efter effektiva... Visa produkt →
Tjocklek, gramvikt och rullformat: Ange toleranser, inte medelvärden
En tjocklekssiffra utan ett toleransband och ett rullformat beskriver ett prov, inte en inköpsspecifikation; toleranserna avgör om rullen går på din lina.
- Grammatik: 60 g/m² ± 5 %, till exempel. Tätare än ± 5 % är möjligt, men det bör motiveras av bindningslinjen snarare än begärt av vana.
- Tjocklek: 50 µm ± 5 %, mätt vid fem punkter över banan.
- Bredd: 1 520 mm med angiven ensidig tolerans, eftersom en bana som är 3 mm smal kan lämna en olimmad kantlist.
- Rulllängd och kärna: 500 m på en 152 mm kärna, skarvfri, med rulldiameter registrerad.
- Release liner: typ, vikt, om den ena eller båda sidorna är silikoniserade och den släppkraft som din matare behöver.
Liners beteende förtjänar mer uppmärksamhet än det brukar få. En liner som dras av för lätt lyfts innan filmen når nypet; en som peelar för hårt sträcker ut och rynkar filmen. En film som levereras med ett kontrollerat stödpapper tar bort den variabeln från linjen.
 PES smältlimfilm med bakpapper Produktintroduktion: PES smältlimfilm med bakpapper är ett miljövänligt lim. Genom avancerad skrapnings-, beläggnings- eller formblåsningsprocess... Visa produkt →
Specifikationsbladet: Fält, exempelposter och kostnaden för att utelämna dem
En filmspecifikation är komplett när en leverantör kan citera från den och en kvalitetsingenjör kan avvisa mycket mot den utan att ställa en enda fråga, vilket innebär att varje fält har ett nummer, en tolerans och en metod.
| Fält | Exempelinlägg | Vad det förhindrar |
|---|---|---|
| Kemi and grade | PES-sampolyesterfilm, MFI 25 ± 5 g/10 min vid 160 °C / 2,16 kg | Tyst omformulering och driftande flödesbeteende |
| Grammatik | 60 g/m² ± 5 % | Svältade eller översvämmade bindningslinjer |
| Tjocklek | 50 µm ± 5 %, fem mätpunkter | Tvister om mätmetoden |
| Smält fönster | DSC-topp 115–125 °C | En film som behöver mer värme än vad pressen kan ge |
| Aktiveringsfönster | 135 °C, 3 bar, 15 s, verifierad på din linje | Kalla bindningar skyllde på limmet |
| Bindstyrka | T-peeling ≥ 8 N/25 mm på referenssubstratet, ASTM D1876 | Argument utan en delad referens |
| Format | 1 520 mm bred, 500 m rulle, 152 mm kärna, skarvfri | Webbbrott och kantslöseri |
| Lagring och hållbarhet | 12 månader förseglad vid ≤ 25 °C och ≤ 60 % RH | Hydrolys och blockering i lagret |
| Efterlevnad | REACH SVHC-deklaration, RoHS, OEKO-TEX 100 klass II där det är relevant | Avvisade försändelser och blockerade tullfiler |
| Byt kontroll | Skriftligt meddelande och omkvalificering före eventuella harts- eller MFI-ändringar | Prestandaglidning mellan försändelser |
Testmetoder: Gör resultatet jämförbart
Ett acceptanskriterium är endast användbart när det namnger standarden, substratet, provets bredd och konditioneringen, eftersom ett skalnummer utan dessa fyra fakta inte kan återskapas av någon annan.
- Skalstyrka: 180° peeling enligt ASTM D903, eller T-peel enligt ASTM D1876 för flexibla till flexibla laminat.
- Skärning och krypning: statisk skjuvning vid drifttemperatur för att förutsäga hängande trim och krypande etiketter.
- Termiskt beteende: DSC enligt ISO 11357-3 eller ASTM E794, för att bekräfta smälttoppen och detektera batchdrift.
- Hållbarhet: tvätt- och kemtvättcykler enligt ISO 3175 där slutprodukten är ett plagg eller en sko.
- Linjeprov: samma skalningstest upprepat vid tre temperaturer och tre uppehållstider, vilket ger att processfönsterproduktionen faktiskt kommer att köras.
Sex specifikationsfel som dyker upp senare när produktionen stoppas
Avbrott som spåras tillbaka till film börjar vanligtvis som saknade klausuler snarare än defekta rullar.
- Anger endast tjocklek. Två leverantörer kan både möta 50 µm och ändå leverera olika limmassa per kvadratmeter.
- Kopiera en konkurrents datablad. Dessa värden mättes på ett annat substrat och en annan press.
- Ignorera pressen du redan äger. Om filmen behöver 150 °C och linjen toppar ut vid 120 °C är specifikationen död på papper.
- Lämnar linern åt slumpen. Automatiska matare är mycket mindre förlåtande än manuell uppläggning.
- Godkänner ett enstaka prov. En bra rulle säger lite om den tionde, och samma disciplin spelar roll när du integrerar film med automatiserade produktionslinjer, där uppehållstid och nyptryck slutar justeras för hand.
- Ingen förändringskontroll. En ny hartsleverantör kan ändra smältflödesindex utan att ändra rubriken på databladet.
Från provrulle till produktionssläpp
Godkänn ett processfönster, inte en enda rulle: kör försöket vid tre temperaturer och tre uppehållstider och registrera avskalningsresultatet vid varje punkt, så att produktionen har en karta istället för en gissning.
- Provrulle: 50 till 100 m räcker vanligtvis för installation, driftförlust och laboratorietester.
- Första artikeln: verifiera ytvikt, tjocklek, bredd, släppkraft och fläkhållfasthet mot specifikationen innan den första produktionsordern.
- Retentionsprov: Håll en meter av varje parti, förseglad, under hållbarhetsperioden.
- Analyscertifikat: per parti, med uppmätta värden snarare än en enkel "överensstämmer".
- Omkvalificeringsutlösare: hartsbyte, MFI-byte, högre linjehastighet, ny substratbatch.
Vanliga frågor
Vilken tjocklek på smältlim ska jag ange för OEM-produktion?
Utgå från bindningslinjen snarare än katalogen: 25 till 50 µm passar släta, väl matchade substrat, medan 75 till 150 µm används där en yta är grov, porös eller behöver fylla mellanrum. Bekräfta sedan ytvikten, eftersom det styr limmassan i fogen.
Behöver jag en release liner på filmen?
Endast om filmen annars skulle blockera på rullen eller om din process matar film automatiskt. Linerfri film är billigare och fungerar bra för manuell uppläggning med omedelbar användning, medan ett kontrollerat underlagspapper är säkrare för automatisk matning och för film som lagras i månader.
Hur ställer jag in ett acceptanskriterium för bindningsstyrka?
Bind filmen till det exakta produktionssubstratet vid produktionsinställningarna, testa den med en namngiven metod som ASTM D1876, och ställ in minimum från det lägsta resultatet av minst fem prover över tre partier. Ett enstaka bänkprov är inte underlag för en inköpsspecifikation.
Kan en film täcka flera olika produkter?
Ibland, men bara när underlag, pressinställningar och hållbarhetskrav överlappar varandra. En PES-film som laminerar biltrim passar sällan en lågtemperaturskumbindning, och att tvinga en grad över båda producerar vanligtvis en kompromiss som misslyckas i en applikation.
Vad är det som gör att film misslyckas på en linje som tidigare gick utan problem?
Vanligtvis en förändring någon annanstans i processen: långsammare linjehastighet, en kallare platta, ett tjockare underlag eller en ny materialparti. Film är känslig för uppehållstid och tryck, så när processen skiftar måste processfönstret omverifieras snarare än antas.
En fungerande filmspecifikation är kort: fem siffror, ett toleransblock, en testmetod för varje påstående och en ändringskontrollklausul. Skriv den innan den första provrullen, granska den med leverantörens tekniska team och frys den när produktionen är stabil, så att eventuell framtida avvikelse blir synlig direkt istället för att dyka upp som ett delamineringsklagomål sex månader senare.


Kontakta oss