


Ett sammanfogat jackaskal som klarar ett 20 °C peel-test i labbet kan fortfarande bubbla längs kragen efter fem hemmatvättar. I de flesta fabriker skylls felet på lamineringsmaskinen, operatören eller tygleverantören. Det är nästan alltid ett kemibeslut som tas för tidigt, bara på basis av ansiktstyget.
Det korta svaret: välj ett smältlim för textillaminering genom att arbeta igenom fem ingångar i en fast ordning — det andra substratet, limformen som din linje faktiskt kan köra, bindningsfönstret som tyget kan överleva, det hårdaste villkoret som det färdiga laminatet kommer att möta och de data som leverantören kan bevisa. När dessa fem ställer upp, överträffar en medelprisklass vanligtvis ett premiumlim som appliceras på fel yta.
Dessa fem ingångar är:
- Substrat par — vad tyget limmas till och om den ytan är belagd, laminerad eller behandlad.
- Självhäftande form — film, väv, pulver eller granulat, vald för att passa appliceringsmetoden på din linje.
- Limningsfönster — den temperatur, tryck och uppehållstid som ditt tyg kan tolerera utan att skadas.
- Slutanvändningsvillkor — tvättcykler, kemtvätt, värmeåldring, fuktighet och mekanisk böjning.
- Verifierbara data — Smältflöde, aktiveringsfönster, tilläggsvikt och tvätttestresultat, inte muntliga garantier.
Vad ett smältlim för textillaminering egentligen är
Ett smältlim för textillaminering är en 100 procent fast, lösningsmedelsfri termoplastisk polymer som tillhandahålls som en film, bana, pulver eller granulat, som smälter under värme och tryck, väter båda ytorna och stelnar igen vid kylning för att bilda bindningen. Det finns inget vatten eller lösningsmedel att torka av, så bindningen bildas på sekunder snarare än timmar.
Textilier är ett krävande underlag för denna klass av lim eftersom fyra krav drar mot varandra. Bindningen måste hålla genom upprepad tvättning, men limmet måste förbli tillräckligt mjukt för att laminatet behåller sin drapering. Det måste överleva värme, men elastan, tunna stickningar och PU-membran kan skadas av de temperaturer som många lim behöver. Det måste binda tillförlitligt, men på ett foder på 60 g/m² syns till och med några gram per kvadratmeter extra lim som en styv lapp.
Den spänningen är anledningen till att samma lim sällan passar två olika textiljobb, och varför urvalet måste börja med kemi snarare än med pris eller tillgänglighet.
Börja med kemi: EVA, PA, PES eller TPU
Kemi, inte pris, sätter prestandataket för en textillamineringsbindning. De fyra polymerfamiljerna som används oftast skiljer sig mycket mer åt i tvättbeständighet, handkänsla och aktiveringstemperatur än vad de gör i kostnad.
| Kemi | Aktiveringsområde | Handkänsla | Tvätt- och värmebeständighet | Typiska textiljobb |
|---|---|---|---|---|
| EVA | 70–95 °C | Mjuk, något vaxartad | Måttlig; vanligtvis begränsad till lågtemperaturtvättar | Nonwovens, skum till tyg, tillfällig häftning, billiga mellanfoder |
| PA (polyamid) | 110–140 °C | Torr och smidig | Bra, inklusive kemtvättscykler | Ytterplaggsskal, belagda tyger, lädervaror, skor |
| PES (sampolyester) | 110–150 °C | Skarp till lagom mjuk | Mycket bra, speciellt hydrolysbeständiga kvaliteter | Skjorta mellanfoder, tekniska textilier, filtreringsmedia, förpackningar |
| TPU | 100–130 °C | Mjuk, elastisk, återhämtar sig bra | Bra; förblir flexibel vid låg temperatur | Stretchtyger, membran, elastiska detaljer, sportkläder |
Om den färdiga produkten kommer att tvättas ofta, börja med PES eller PA istället för EVA. Om laminatet måste sträcka sig och återhämta sig med plagget, börja med TPU. EVA förtjänar sin plats där bindningen är lätt, processen går svalt och kostnaden per kvadratmeter är viktigare än tvättens hållbarhet.
Steg 1: Definiera bindningsparet, inte bara ansiktstyget
Det andra substratet - skum, membran, stickat, beläggning eller film - bestämmer kemin oftare än vad det synliga tyget gör. Ett nylonskal bundet till en tunn trikå beter sig helt annorlunda än samma skal bundet till ett 3 mm PU-skum, trots att ansiktstyget är identiskt.
- Nylon eller polyester till spandex: bindningen måste sträcka sig utan att spricka det vidhäftande lagret, så en mjuk, elastisk kvalitet krävs.
- Ansiktstyg till PU- eller TPU-membran: håll aktiveringstemperaturen tillräckligt låg för att skydda membranet och kontrollera om mjukgörare migrerar.
- Vävt skal till skum: förvänta dig en tjockare bindningslinje och en högre tilläggsvikt för att överbrygga skumytan.
- Belagt eller vattenavvisande tyg till vad som helst: ytenergin sjunker kraftigt och smältan kan vägra att väta ut alls.
- Läder eller belagd delad till foder: motstånd mot kemtvätt är vanligtvis viktigare än motstånd mot tvätt i hemmet.
Vattenavvisande och belagda ytor är den vanligaste källan till "no bond"-besvär. I praktiken löser en PA-kvalitet med bättre vätningsbeteende, applicerad efter en lätt corona- eller plasmabehandling, fler av dessa fall än att bara höja temperaturen. Du kan se den bredare uppsättningen nedströms bindningspar på applikationer för laminering av textiltyg sida.
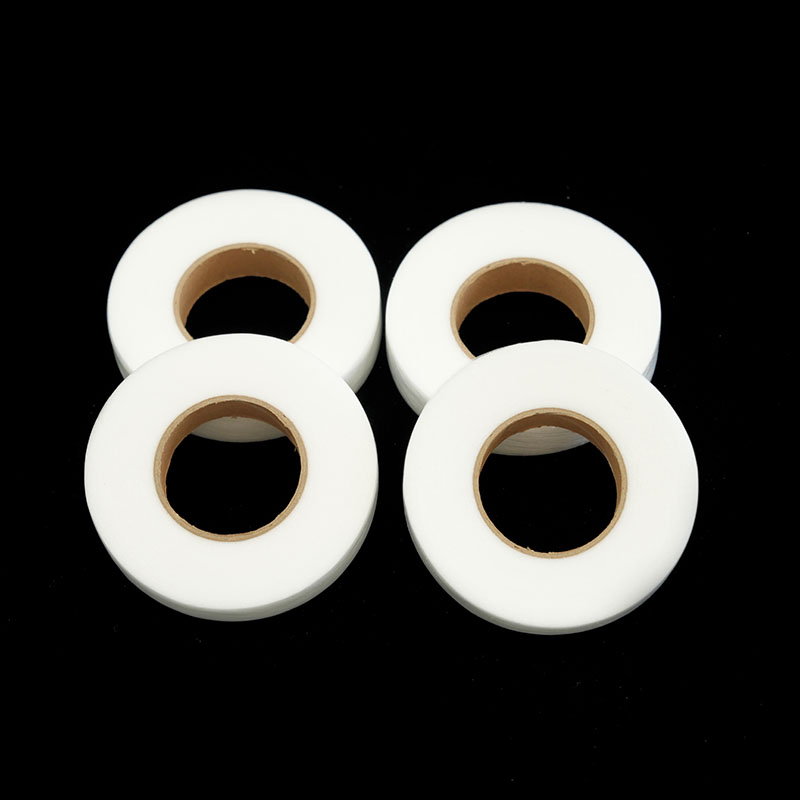 PA Hot Melt Adhesive Web Manufacturers Konventionell skärskiva PA varmsmältadhesiv bana Produktintroduktion: Konventionell skärskiva PA varmsmältadhesiv bana är ett smältlimsmaterial som tillverkas... Visa produkt →
Steg 2: Matcha den självhäftande formen med lamineringsmetoden
Välj den form som din linje kan köra innan du väljer betyget, eftersom formen avgör täckning, andningsförmåga och hur mycket processkontroll du behöver. En film och ett pulver av samma polymer är inte utbytbara i produktionen.
| Form | Typisk appliceringsmetod | Tilläggsvikt | Där den vinner |
|---|---|---|---|
| Smältfilm, med eller utan släpppapper | Flatbäddspress, kontinuerlig kalander, rulllaminator | 20–200 g/m² | Helytlimning, enhetlig tjocklek, enkel processkontroll |
| Smältväv (mesh) | Kalender, varmluftsugn, flatbäddspress | 8–60 g/m² | Andningsbara laminat, mjuk handkänsla, låg add-on, punktbindning |
| Smältpulver | Spridningsbeläggning, pulverprickstryck | 8–30 g/m² | Ingen synlig limlinje, hög andningsförmåga, mellanfoderproduktion |
| Granulat och pellets | Extruderingsbeläggning, munstycke och prickapplicering | Processberoende | Höga linjehastigheter, strukturerade prickmönster |
Scatter-belagt pulver är det vanliga svaret när kunden inte kan se eller känna någon limlinje och när laminatet fortfarande måste andas efter limning. En sampolyesterkvalitet är ofta den säkraste utgångspunkten för tvättade mellanfoder eftersom den kombinerar lågt tillägg med stark hydrolysbeständighet.
 PES Smältlimpulver Produktintroduktion: PES smältlimpulver är en ny typ av polymer miljövänligt smältlim som produceras genom polymerisationsreaktion. Som en p... Visa produkt →
Steg 3: Placera limningsfönstret runt tyget, inte limmet
Limmet ska nå sitt aktiveringsfönster med kortast möjliga exponering av tyget för värme. Höj bara temperaturen tills bindningen är klar, sluta sedan - extra värme köper ingenting och skadar elastan, membran och ytfinish.
- Håll elastanblandningar och PU-membran under ungefär 140 °C varhelst limkvaliteten tillåter det.
- Typiska flatbäddsinställningar för banbindning ligger på 0,2–0,4 MPa (2–4 bar) med 8–20 sekunders uppehåll, justerat för tygvikt.
- Klockans rulltolerans: en variation på mer än ±5 °C över arbetsbredden ger en svag kant och en överlimmad kant.
- Öka linjehastigheten innan du ökar temperaturen när uteffekten behöver öka, kontrollera sedan avdragningsstyrkan igen.
Där tyget är värmekänsligt men bindningen fortfarande måste sträcka sig ger en tunn elastisk film med släpppapper mer kontroll än en tung väv, eftersom släppskiktet låter dig hantera och placera limmet utan förklibbning.
 TPU smältlimfilm med elasticitet för bakpapper Produktintroduktion: Denna TPU-smältlimfilm med bakpappers elasticitet har miljövänliga vidhäftningsegenskaper, som inte bara strävar efter effektiva... Visa produkt →
Steg 4: Testa under slutanvändningsförhållanden, inte bara rumstemperatur
Rumstemperaturskalningsdata är ett screeningverktyg, inte bevis. En gradering som når 8 N/25 mm på bänken och 1 N/25 mm efter tre tvättar har misslyckats, och endast tvätt avslöjar det.
- T-peel-tester (till exempel ISO 11339 eller ASTM D1876) vid 23 °C som baslinje.
- Upprepa skaltestet efter fem hemmatvättar i 40 °C plus torktumling, vilket är det realistiska värsta fallet för kläder.
- Lägg till en 60 °C industriell tvättcykel för arbetskläder, uniformer och uthyrningstextilier.
- Kör tre kemtvättscykler där plagget eller tillbehöret kommer att kemtvättas.
- Lägg till värmeåldring - vanligtvis 24 timmar vid 70 °C - för bilinteriörer och alla komponenter som utsätts för solljus.
- Lägg till en fuktighets- eller hydrolyskontroll för tropisk frakt och lagring.
Om resultaten varierar mellan körningar på samma inställningar är orsaken vanligtvis process snarare än polymer; den faktorer som påverkar bindningsstyrkan är värda att se över innan du byter betyg.
Steg 5: Fråga efter data innan du frågar efter pris
En leverantör som inte kan skicka ett datablad med smältflöde, aktiveringsfönster och tvätttestresultat kommer att kosta mer i provkörningar än någon prisskillnad på fakturan. Begär följande innan du förbinder dig till en massbeställning:
- Smältflödeshastighet eller viskositet vid en angiven temperatur, så att du kan förutsäga flödet vid din linjehastighet.
- Minsta och maximala aktiveringstemperatur med rekommenderad uppehållstid.
- Tilläggsviktintervall med skalhållfasthet mätt i varje ände av det intervallet.
- Skalstyrka före och efter tvätt, med tvättcykeln beskriven i detalj.
- Mått på rulle eller ark, tjocklekstolerans och specifikation för släpppapper.
- Överensstämmelsedokument för destinationsmarknaden, plus hållbarhet och lagringsvillkor.
Vanliga textillamineringsfel och deras underliggande orsaker
De flesta lamineringsproblem delas in i fem repeterbara mönster, och var och en pekar tillbaka på ett beslut som fattats i urvalsstadiet snarare än på maskinen.
| Misslyckande | Vanlig grundorsak | Korrigerande åtgärd |
|---|---|---|
| Delaminering efter några tvättar | Kemi med låg tvättbeständighet som används på en tvättad produkt | Gå till en PES- eller PA-klass och testa sedan igen efter fem tvättar |
| Styv, boardy handkänsla | Överdriven tilläggsvikt, eller full yta film där en väv skulle fungera | Minska tilläggsvikten; byta till en väv eller pulverform |
| Genomblodning av lim till ansiktet | Viskositeten för låg eller rulltrycket för högt | Välj en högre viskositetsklass och sänk trycket |
| Ingen bindning på belagt eller vattenavvisande tyg | Ytenergin är för låg för att smältan ska väta ut | Lägg till corona- eller plasmabehandling, eller välj en kvalitet med bättre vätning |
| Rök, lukt och instabil bindning | Temperaturöverskridande i smälttanken, ugnen eller rullen | Dra åt temperaturkontrollen och kontrollera återuppehållet mot linjehastigheten |
Vanliga frågor
Vilket är det bästa smältlimmet för textillaminering?
Det finns inget enskilt bästa betyg. PES och PA är de starkaste allmänna valen för tvättade eller kemtvättade textilier, medan TPU är den bästa utgångspunkten varhelst laminatet måste sträcka sig och återhämta sig. Det rätta svaret är betyget som matchar ditt substratpar, ditt limningsfönster och dina slutanvändningsförhållanden.
Kan EVA smältlim användas för textillaminering?
Ja, och det är ofta det mest ekonomiska alternativet för nonwovens, skum-till-tyg limning och tillfällig häftning. Dess begränsning är hållbarhet: EVA-bindningar passar vanligtvis lågtemperaturtvättar och lätta produkter snarare än plagg som ofta tvättas.
Hur mycket lim behöver ett textillaminat?
Tillräckligt för att bilda en kontinuerlig bindningslinje vid stresspunkterna och inte mer. Banor körs vanligtvis med 8–60 g/m² och pulver med 8–30 g/m², medan full yta filmer börjar runt 20 g/m². Ökad tilläggsvikt höjer skalhållfastheten upp till en viss punkt, då främst styvhet och kostnad.
Varför misslyckas en laminerad textil efter tvätt?
Tre orsaker dominerar: en limkemi med otillräcklig tvättbeständighet, vatten som penetrerar bindningslinjen genom en öppen kant och mekanisk böjning som tröttar ut en bindning som redan försvagats av värme eller rengöringsmedel. Korrekt kemi och en ordentligt stängd kant löser de flesta fall.
Kan smältlim binda belagda eller vattenavvisande tyger?
Det kan de, men ytan behöver oftast hjälp. Vattenavvisande ytbehandlingar och beläggningar sänker ytenergin så att smältan inte kan blötas ut. Corona- eller plasmabehandling, en lägre linjehastighet för att förlänga vätningstiden eller en polyamidkvalitet med bättre vätningsbeteende kommer normalt att återställa en tillförlitlig bindning.
Att välja ett smältlim för textillaminering handlar om att filtrera kandidaterna genom fem frågor i ordning: vad är det andra substratet, vilken form kan linjen löpa, vilken värme kan tyget överleva, vilka villkor kommer den färdiga produkten att uppfylla och vilka testdata kan leverantören visa. Svara på dem innan priset kommer in i konversationen, och provstadiet slutar vara ett gissningsspel. Skicka ditt substratpar, tilläggsmål och tvättkrav till en leverantör som kommer att bekräfta dem mot uppmätta värden — det enda steget förhindrar de flesta av de fel som beskrivs ovan.


Kontakta oss