


Luftbubblor i smältlim är inte en kosmetisk defekt. De är ett processlarm som är allmänt pekar på en av avbrott: termisk nedbrytning, fuktförorening eller mekanisk luftinneslutning. Att ignorera bubblorna kan försvaga bindningen, öka strängningen och orsaka kostsamma stillestånd på automatiserade linjer. Bubblor är den första synliga varningen om att inte längre är en enhetlig smälta.
De flesta produktionsteam märker först bubblor när de ser öppna sömmar i en laminerad bana eller inkonsekvent beläggningsvikt på en linje. In laminering av fordonsinteriör , samma defekt kan orsaka synliga bubblor under klädseln. Den goda nyheten är att varje orsak har ett igenkännligt symptom och en enkel lösning.
Vad orsakar faktiskt luftbubblor i smältlim?
Bubblor i smältlim kommer från fyra specifika källor: termisk nedbrytning, fuktförångning, mekanisk luftinstängning och systemluftläckage. Att identifiera källan är det första steget mot en permanent fix, eftersom varje utlösare kräver en annan korrigerande åtgärd.
Termisk nedbrytning är den vanligaste orsaken i industriell produktion. Smältlim är termoplastiska, så de kan smältas om, men varje polymer har ett temperaturtak. EVA-baserade kvaliteter börjar brytas ner runt 180°C, medan PA- och PES-kvaliteter tål högre temperaturer men fortfarande har en gräns. När limmet tillbringar för lång tid över sin gräns, bryter polymerkedjor ner och frigör små gasmolekyler. Dessa molekyler bildar fint skum inuti smältan och förvandlar en slät, genomskinlig pärla till ett grumligt, trådigt flöde.
| Orsak | Typiskt symptom | Huvudrisken |
|---|---|---|
| Överhettning / termisk sönderdelning | Fint, kontinuerligt skum efter lång uppehållstid | Svag bindningsstyrka, förkolning, munstycksblockering |
| Fuktförorening | Sporadiskt poppar, ibland med ångfläckar | Dålig vidhäftning, hydrolys, korrosion av utrustning |
| Mekanisk luftinstängning | Stora, runda bubblor med jämna mellanrum | Bond-line tomrum, återvunna luftfickor |
| Systemets luftläcka/defekt modul | Slumpmässiga bubblor nära ett munstycke eller vid start | Inkonsekvent beläggningsvikt, pärlbrott |
Fuktförorening är den näst vanligaste utlösaren. Smältlim är inte hygroskopisk på samma sätt som polyuretan, men de absorberar fortfarande atmosfärisk fukt när de exponeras. Om inmatningsbehållaren lämnas öppen i en fuktig anläggning kan samlas på kalla rörytor och sedan dras in i smältan. Vatten förvandlas till ånga vid 100°C, vilket ger sporadiska bubblor som ser anmärkningsvärt lika ut som termisk nedbrytning.
Hur man diagnostiserar källan till luftbubblor
Du kan identifiera källan till luftbubblor på cirka 20 minuter genom att titta på fem parametrar: bubbelstorlek, frekvens, position, temperatur och färg. En, strukturerad observation av snabb onödigt utbyte och pekar direkt på rätt reparation.
- Registrera smälttemperaturen. Om det ligger över limmets maximala rekommenderade intervall, behandlas överhettning som den första misstänkta.
- Observera bubblor i tanken mot bubblor vid munstycket. Bubblor i tanken tyder på överhettning eller fukt; bubblor endast vid munstycket tyder på mekanisk luftinneslutning eller en felaktig modul.
- Kontrollera bubbelstorleken. Fint skum över ett brett område pekar på termisk nedbrytning. Stora, isolerade bubblor pekar på instängd luft.
- Inspektera limfärgen. En gulbrun smälta indikerar termisk nedbrytning; ett vitt eller grumligt utseende kan indikera fukt eller osmält polymer.
- Stäng av omröraren och vänta. Om bubblorna försvinner drog omrörningen in luft i smältan.
| Diagnostisk ledtråd | Överhettning | Fukt | Luftinstängning |
|---|---|---|---|
| Bubbla utseende | Fint, kontinuerligt skum | Sporadiska singelpop | Stora runda tomrum |
| Plats | Tank och nedströms | Vid tanken, första munstycket | Vid munstycke, specifika stationer |
| Temperatur | Över rekommenderad gräns | Normal | Normal |
| Färg på smälta | Mörkare än vanligt | Svagat molnigt | Normal |
| Byt under omrörning | Värre | Minimal | Ökar |
Att diagnostisera före reparation sparar pengar. Sänker man temperaturer och bubblorna försvinner var problemet termiskt. Om bubblorna finns kvar är problemet: instängd luft eller en sliten modul som behöver bytas ut.
Root-Cause Prevention och fixar
När du har identifierat källan, och riktad fix: sänk temperaturer, torka fodret, rengör pistolen eller serva pumpsystemet. Beställningen har betydelse, eftersom en temperaturjustering tar sekunder medan ett modulbyte kostar tid och pengar.
Överhettning och termisk nedbrytning
Kontrollera bearbetningsintervallet på produktdatabladet, inte det allmänna intervallet för smältlim. EVA-lågtemperaturkvaliteter har lägre tak än PA eller PES. Ställ in tankvärmaren under den övre gränsen och håll uppehållstiden kort. Lim som bakas inuti tanken över natten kommer att bryta ner nästa morgon. En praktisk vana är att tömma tanken i slutet av varje skift och köra den lägsta temperaturen som fortfarande ger en ren pärla.
Om du bearbetar smältlimfilm med bakpapper, håll materialet i rumstemperatur innan du laddar det. Stödpappret hjälper filmen att matas jämnt och skydda den självhäftande ytan, så det minskar också risken för att släpa in fina artiklar i smältan.
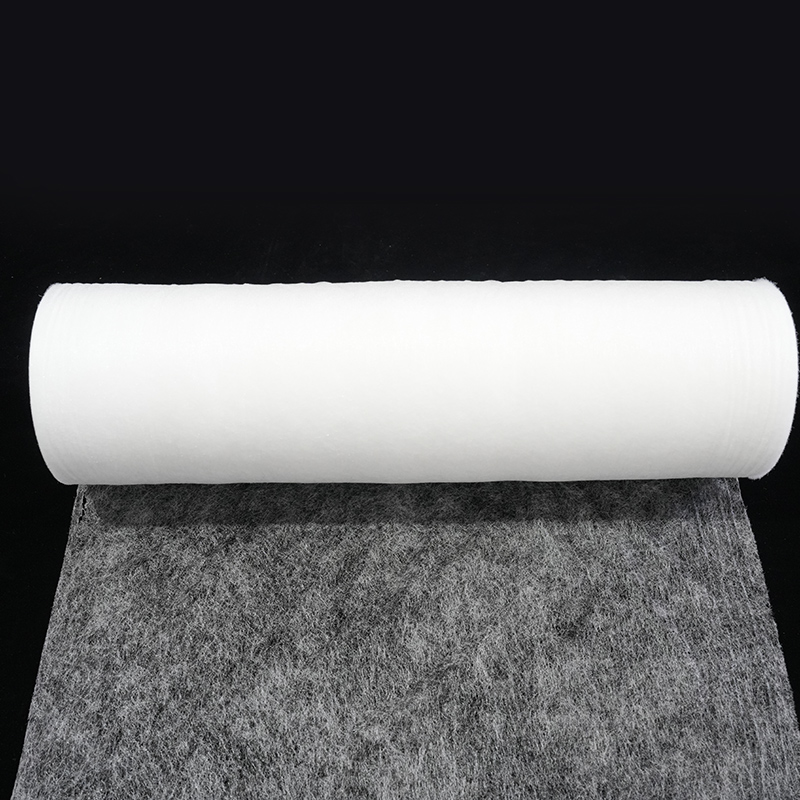
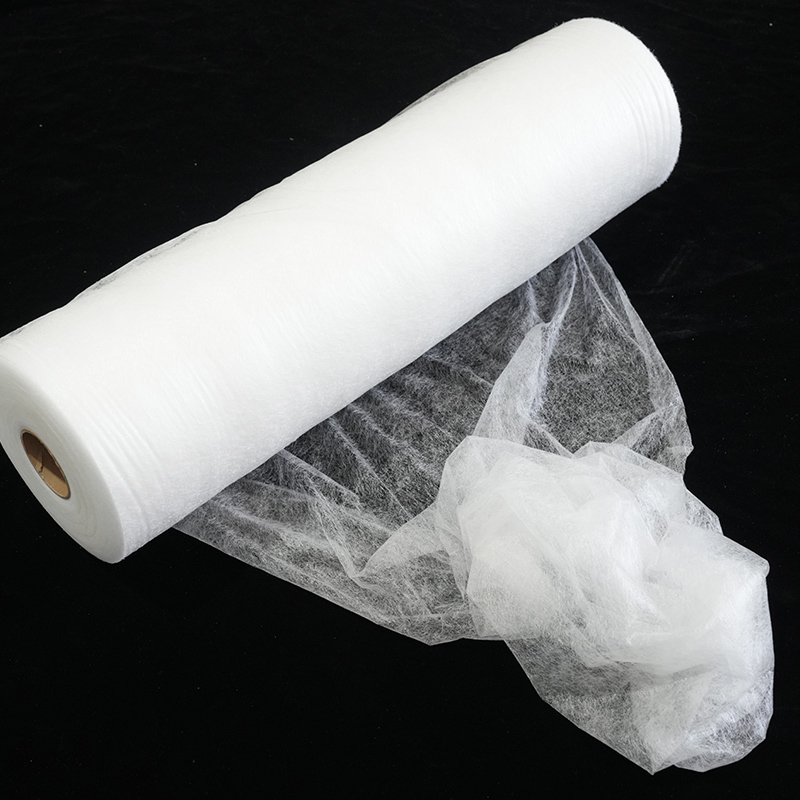
 PES Smältlimfilm med underlagspapper för fuktkontroll Denna film förblir snabbt vid rumstemperatur och smälter för stark vidhäftning, medan bakpapperet skyddar den självhäftande ytan från fukt och hjälper till att förhindra spott och poppar under bearbetningen. Visa produkt →
Fuktförorening
Förvara självhäftande rullar och pulver i sin förseglade originalförpackning. Öppna materialet först när linan är klar. Stäng behållarens lås mellan påfyllningarna och kontrollera matningskanalen för våta områden. Om du ser spottning eller enstaka stora popningar är fuktiga den främsta misstänkta. Rengör tanken och inspektera alla ytor nära utfodringsområdet.
Luftinstängning och systemläckor
Luft kan komma in genom smältan och den kan också komma in genom maskinen. Om tanknivån är för låg kan pumpinloppet dra en virvel. Om slangar, kopplingar eller filter är slitna kan systemet suga in omgivande luft. I automatiserade linjer, kontrollera modultätningarna och munstycksspetsarna. Ett enkelt läckagetest med en handhållen luftflödesdetektor avslöjar ofta källan inom några minuter.
Ändrar limtyp bubblarisken?
Ja. EVA-, PA-, PES- och TPU-kvaliteter skiljer sig i termisk stabilitet, fuktkänslighet och bearbetningsfönster, så bubblorisken förändras med baspolymeren. Att välja rätt material för maskinen och miljön är lika viktigt som att trimma processen.
EVA-lim är de enklaste att bearbeta men de mest känsliga för överhettning. PA-lim ger bättre värmebeständighet men absorberar snabbt fukt från luften. PES-filmer ger en balanserad uppsättning egenskaper för industriell bindning: hög smältpunkt, stark vidhäftning till textilier och gips och en ren bindningslinje. Tjockleken på smältlimbanan har också betydelse, eftersom en tjockare bana förändrar smältvolymen och kylprofilen. Läs mer om hur smältlimbanans tjocklek påverkar bindningsprestanda .
TPU-kvaliteterna är olika. Den elastiska TPU-smältlimsfilmen med bakpapper är byggd för flexibilitet, stretch och återhämtning. Dess lägre bearbetningstemperaturområde innebär mindre risk för termisk nedbrytning, vilket gör den till ett starkt val för flexibla fordons- eller kläddelar.
 Elastik TPU smältlimsfilm med stödpapper Denna TPU-film erbjuder flexibilitet och stretch och fäster väl på böjda eller rörliga delar. Dess lägre smältområde minskar risken för termisk nedbrytning, vilket gör den idealisk för fordons- och klädtillämpningar. Visa produkt →
Pulverprodukter bättre sig annorlunda igen. När du använder PES smältlimpulver matas material i en spridningsmaskin eller skärmskrivare istället för en smälttank. Fukt och ugnstemperatur är huvudvariablerna, och pulverbädden ger dig en större kontrollmarginal.
 PES Smältlimspulver för pulverlackeringsprocesser Detta pulver är formulerat för scatter-maskiner och screentryckare, vilket ger konsekvent bindning på textilier och andra substrat. Den härdar snabbt och tål breda temperaturområden, men kräver noggrann fukt- och uppehållshantering. Visa produkt →
| Polymer | Smältpunktsintervall | Huvudsaklig bubblarisk | Bästa sättet att kontrollera |
|---|---|---|---|
| EVA | 60–100°C | Överhettning och röding | Håll tanktemperaturen låg, använd färskt material |
| PA | 90–160°C | Fukt absorption | Tätningsförvaring, torrmatningssystem |
| PES | 100–160°C | Överhettning om uppehållstiden är lång | Kort uppehållstid, hyra munstycke |
| TPU | 90–150°C | Mekanisk luftinstängning | Kontrollera modultätningar och tanknivå |
Vanliga frågor
Varför uppstår luftbubblor efter att limmet har legat länge i tanken?
Lång uppehållstid är den vanligaste orsaken. Även om tanken är inställd på rätt temperatur, bryter syre i luften ned polymeren med tiden och frigör gas. Använd den lägsta acceptabla temperaturen, planera produktionen kring materiallivslängden och rengör tanken i slutet av varje skift.
Minskar bubblor bindningsstyrkan eller är de bara kosmetiska?
De minskar styrkan. Luft i bindningslinjen fungerar som ett tomrum, inte ett fyllmedel. När limmet svalnar blir gasfickor till fläckar utan vidhäftning. Under stress börjar sprickor vid dessa tomrum. För höghastighetslinjer orsakar bubblor också limsträngar och inkonsekvent täckning.
Kan verkligen skapa bubblor i ett smältsystem?
Ja. Vatten förvandlas till ånga vid 100°C. Även en liten mängd kondens i tanken eller på matningskanalen kommer att skapa sporadiska bubblor. Håll locken stängda, förvara material i förseglad form och rensa systemet om du misstänker fukt.
Ska jag ha en limprodukt om bubblor fortsätter att dyka upp?
Inte förrän du har uteslutit processproblem. De flesta bubbelproblem är processrelaterade, inte materiella defekter. Om du använder smältlimfilm eller pulver, kontrollera produktdatabladet för det rekommenderade bearbetningsintervallet. Om räckvidden är långt från din maskindriftpunkt kan en annan grad hjälpa.
Luftbubblor i smältlim är en signal, inte en olycka. Kontrollera först temperaturer, uteslut sedan fukt och inspektera sedan det mekaniska systemet. De flesta växter eliminerar defekten i ett enda skift när källan har identifierats. Om problemet kvarstår, granska materialvalet och vara leverantören om bearbetningsstöd.


Kontakta oss