


Smältlim för träbearbetning är en termoplast med 100 % fast material: du värmer den tills den rinner, trycker den mellan två träytor och låter den svalna tills den stelnar igen. Ingenting måste avdunsta, så en hanteringshållfast bindning bildas på några sekunder istället för de tjugo till sextio minuter som ett PVA- eller urea-formaldehydlim behöver under klämtryck.
Det korta svaret, före detaljen: för inomhusmöbler, kantband och faner på värmekänsliga underlag är en EVA-baserad smältlim normalt den billigaste produkten som gör jobbet ordentligt. Gå över till en PA-baserad produkt när den bundna delen måste överleva cirka 70-100 °C i drift. Välj en PES- eller TPU-film eller -bana när bindningslinjen måste vara tunn, enhetlig och torr, som den måste på faner, laminat, bikakepaneler och profillindade profiler.
Vad som följer är hur polymerfamiljerna skiljer sig åt, var var och en hör hemma på en träbearbetningslinje, vilka processinställningar som avgör om bindningen håller och hur man diagnostiserar de misslyckanden som faktiskt dyker upp på verkstadsgolvet.
Vad är smältlim för träbearbetning egentligen
Inom träbearbetning är smältlim inte en produkt utan en familj som definieras av hur det levereras, som en smält pärla, en belagd film eller en ovävd bana.
Alla tre delar samma fysik. Polymeren är fast vid rumstemperatur, mjuknar till en klibbig vätska vid sin mjukningspunkt, väter träytan under lätt tryck och återgår till en fast substans när den svalnar. Eftersom processen är rent fysisk, förblir bindningen återöppningsbar med värme, vilket är bekvämt för omplacering av faner och för reparationsarbete, men det betyder också att fogen kommer att krypa om den hålls kontinuerligt över sitt mjukningsintervall.
Granulat och pärlor går in i en smältpistol eller en kantbandsmaskin, där limmet smälts i en behållare och appliceras som en pärla eller ett tunt rullbelagt lager. Filmer och banor anländer som förformade ark som läggs mellan de två substraten och aktiveras i en membranpress, en valslaminator eller en uppvärmd valspress. Den skillnaden är kommersiell såväl som teknisk: smält applicering är snabb och billig för möbelmontering, medan film och väv ger en kontrollerad, enhetlig beläggningsvikt som en pärlapplikator helt enkelt inte kan matcha.
En gräns förtjänar att anges tydligt. Smältlim är utmärkta för kantband, laminering, fanering och icke-strukturell montering. De ersätter inte ett konstruktionslim i en bärande fog, där ett styvt tvärbindande lim eller ett mekaniskt fästelement är det rätta svaret.
Smälta jämfört med PVA, epoxi och urea-formaldehyd
Den ärliga jämförelsen är kort: smältlim vinner på linjehastighet och torrprocessrenhet, PVA vinner på kostnaden per fog varhelst klämtiden är överkomlig, och epoxi eller urea-formaldehyd vinner där struktur och fuktbeständighet dominerar.
Butiker byter sällan lim av en enda anledning. Beslutet beror vanligtvis på hur snabbt delar måste röra sig, hur mycket golvyta klämmorna förbrukar och vad den färdiga delen kommer att utsättas för under sin livstid.
| Egendom | Smältsmälta (EVA / PA) | PVA | Epoxi | Urea-formaldehyd |
|---|---|---|---|---|
| Ställ in eller tryck på tid | 5-60 sekunder | 20-60 minuter fastspänd | 1-24 timmar | 15-45 minuter |
| Transportör | 100 % fast material, lösningsmedelsfritt | Vattenbaserad | Tvådelad, lösningsmedelsfri | Vattenbaserad |
| Klämning | Tryck endast, släpp sedan | Klämmer eller pressar | Klämmor, lång härdning | Press, högt klämtryck |
| Värmebeständighet | EVA upp till ca 60 °C, PA över 100 °C | Låg | Hög | Måttlig till hög |
| Glappfyllning | Stackars, behöver kontakt | Måttlig | Bra | Stackars |
| Fukt och utomhusbruk | Stackars unless a specific grade is chosen | Stackars | Bra | Måttlig |
| Typisk träbearbetningsroll | Kantband, fanering, laminering, snabb montering | Pluggar, skåpmontering | Reparation, exteriör, strukturell | Panelprodukter, innerdörrar |
Att välja kemi: EVA, PA, PES och TPU
Kemi, inte varumärke, avgör hur en smältlim beter sig på en träbearbetningslinje: EVA för kostnad och låg aktiveringstemperatur, PA för värme- och krypbeständighet, PES för tunna torra filmer med bra termisk prestanda och TPU för elasticitet på böjda eller flexibla laminat.
Fyra polymerfamiljer täcker nästan alla träbearbetningsapplikationer, och var och en har ett temperaturfönster som inte bör ignoreras när du skriver processbladet.
| Polymer | Mjukgörande område | Styrka | Typisk träbearbetning | Huvudbegränsning |
|---|---|---|---|---|
| EVA | Ca. 70-95°C | Måttlig | Kantband, membranlaminering, allmän montering | Kryper över ungefär 60 °C vid ihållande drift |
| PA | Ca. 110-140°C | Hög | Kantband för kök och varma miljöer, möbler med förhöjd servicetemperatur | Höger application temperature can scorch thin veneer on long dwell |
| PES | Ca. 110-130°C | Hög | Faner och panelfilmer, limning till skum och textilier i möbler | Kräver konstant tryck och plana, rena ytor |
| TPU | Ca. 90-120°C | Hög, flexible | Böjda laminat, elastiska filmer, flexibla substrat | Fuktkänslig, behöver torr förvaring |
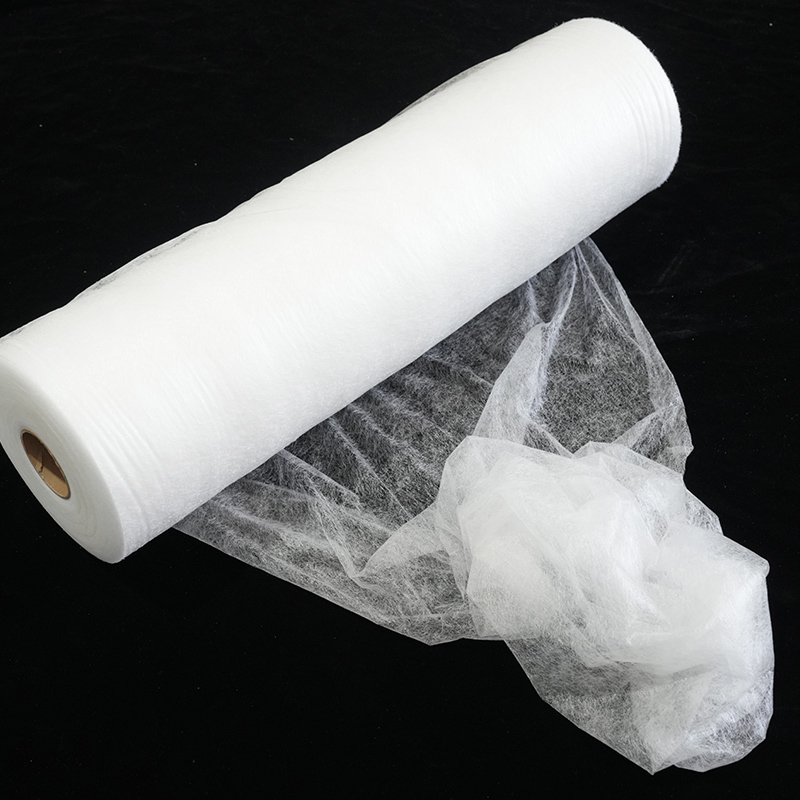
Om din linje kör värmekänsliga faner, dekorativt papper eller tunna laminat, är en lågtemperatur EVA-bana som levereras som en hel moderrulle och slits till din arbetsbredd vanligtvis den mest ekonomiska utgångspunkten, eftersom den låter dig laminera under den temperatur vid vilken ytmaterialet missfärgas eller krullas.
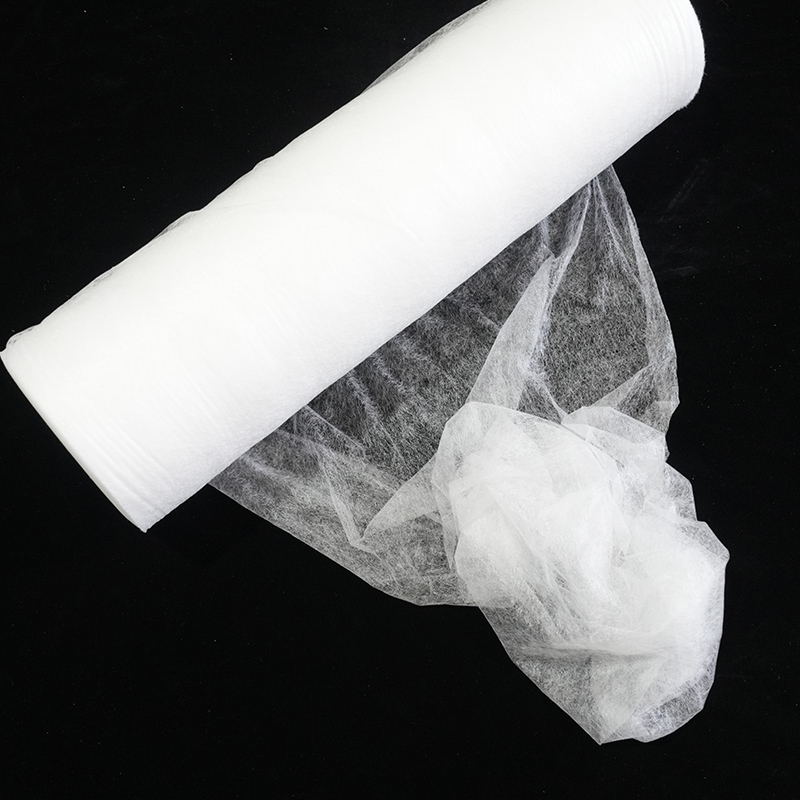 Lågtemperatur EVA Hot Melt Adhesive Web Mother Roll Mother-roll EVA smältlimsbana designad för lågtemperaturlimning av värmekänsliga faner, dekorativa papper och tunna laminat på kontinuerliga lamineringslinjer. Visa produkt →
Där smältlim passar i en träbearbetningsbutik
Smältlim förtjänar sin plats i fem träbearbetningsoperationer: kantband, planlaminering och fanering, profillindning, snabb undermontering och reparation eller omarbetning.
- Kantband. Detta är den högsta volymen användning. Bandet och panelkanten är sammanfogade av en smält sträng eller ett förbelagt lager, och delen kan trimmas och skrapas direkt efter tryckvalsen, utan någon klämstation emellan.
- Platt laminering och fanering. En film eller bana läggs mellan panelen och faner, dekorativt papper eller folie, och aktiveras sedan under värme och tryck i en membranpress eller en rulllaminator. Den torra bindningslinjen innebär att inget vatten drivs in i faneren, så att ytan inte sväller eller telegraferar korn.
- Profilomslag. Filmer och banor anpassar sig till böjda MDF- och aluminiumprofiler när de värms upp, vilket passar möbelkomponenter som en platt press inte kan nå.
- Snabb undermontering. Dymlingar, geringar och ramar kan hanteras på några sekunder, vilket förkortar tiden som en slaktkropp tar upp en jigg och minskar pågående arbete.
- Reparation och omarbetning. Eftersom polymeren är termoplastisk kan en upplyft kant eller en omplacerad fanerlapp återaktiveras med ett hett strykjärn snarare än att skrotas.
För faner och platt laminering är en PES-film med bakpapper ett praktiskt val: pappersbäraren hindrar filmen från att blockera på rullen, och filmen smälter snabbt vid förhöjd presstemperatur för att ge en ren, tunn, lösningsmedelsfri dubbelsidig bindning på träbaserade paneler.
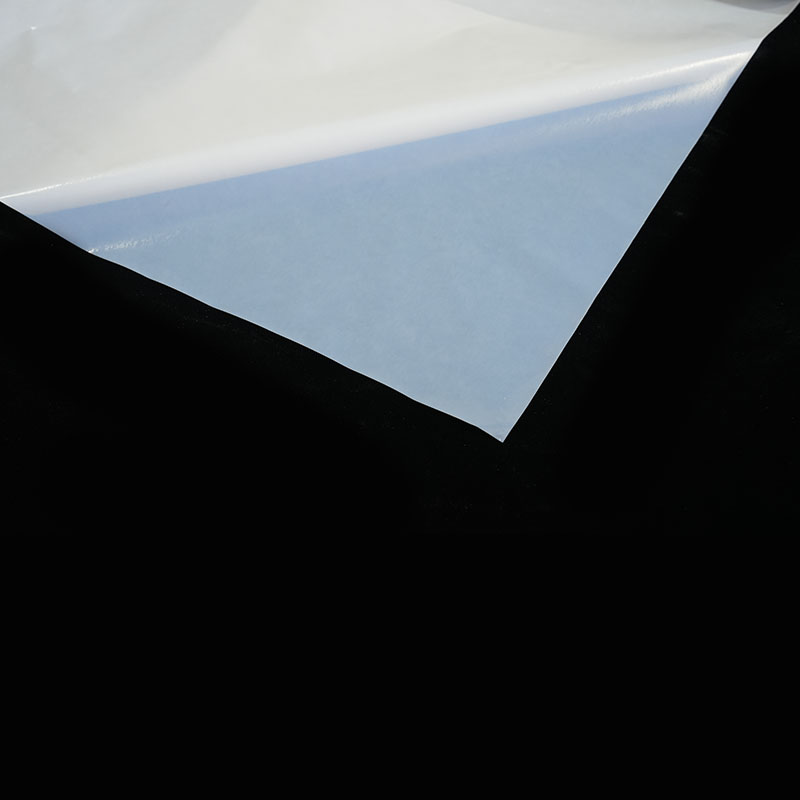 PES Smältlimfilm med underlagspapper PES-film för underlagspapper för faner och platt laminering, ger ren, tunn, lösningsmedelsfri dubbelsidig bindning på träbaserade paneler när de pressas vid förhöjd temperatur. Visa produkt →
Processinställningar som avgör bindningskvalitet
Bindningskvaliteten vid träbearbetning bestäms av fem variabler du kontrollerar, substrattemperatur, vidhäftningstemperatur, öppentid, beläggningsvikt och tryck, med träets fukthalt som sitter tyst bakom dem alla.
Underlagets temperatur är viktigare än de flesta operatörer förväntar sig. Kallt trä kyler en tunn limpärla nästan omedelbart: under cirka 15 °C kollapsar den öppna tiden och limmet skalar över innan den andra ytan kommer. Att hålla delar vid 18-25 °C på vintern är ofta den enskilt billigaste kvalitetsförbättringen som finns.
Limtemperaturen ska sitta innanför leverantörens fönster och inom ca ±5 °C från mitten av det. Att köra varmare för att förbättra flödet påskyndar oxidationen, vilket visar sig som mörkning, en bränd lukt och en mätbar förlust av bindningsstyrka några veckor senare.
Öppen tid måste vara längre än den verkliga monteringstiden, inte den ideala. Om en panel måste resa från applikatorn till pressen, mät den resan och jämför den med den publicerade öppettiden, justera sedan pälsens vikt eller välj en längre öppentidsklass.
Beläggningsvikten anges i gram per kvadratmeter för filmer och banor. För lite ger en utsvulten, glansig linje som misslyckas vid låg belastning; för mycket producerar squeeze-out, en svampig bindningslinje och synligt lim på det färdiga ansiktet. Tryck och uppehåll bör vara precis tillräckligt för att väta båda ytorna jämnt, så verifiera att nypet är parallellt och rullarna är korrekta, eftersom de faktorer som påverkar bindningsstyrkan är vanligtvis mekaniska innan de är kemiska.
Träfukt och ytskick stänger slingan. Ugnstorkad lager med 6-8 % fukthalt beter sig förutsägbart, medan våt eller grönt lager blixtrar till ånga vid bindningslinjen. Dammiga, oljiga eller hartsrika tropiska arter behöver en ny sand och ibland en primer, och alla lösa fibrer på en MDF-kant kommer att dra iväg med bandet.
 Anpassad PA polyamid smältlimsväv Anpassad självhäftande nätfilm av polyamid för limning av kläder, skor, bilar och möbler, med justerbar aktiveringstemperatur, ytvikt, nätmönster och rullbredd. Visa produkt →
Vanliga problem och hur man åtgärdar dem
De flesta smältfel inom träbearbetning delas in i fem mönster, och var och en har en mekanisk eller termisk orsak snarare än ett mysterium i formuleringen.
| Symptom | Mest trolig orsak | Praktisk fix |
|---|---|---|
| Bond öppnas efter kylning | Underlaget är för kallt eller öppettiden har överskridits | Värm delar till 18-25 °C, förkorta överföringsavståndet, höj pälsens vikt |
| Strängning och spindelväv | Smälttemperatur för hög, munstycke eller rulle för långt från underlaget | Sänk smälttemperaturen i steg om 5 °C, stäng mellanrummet, kontrollera gränsen |
| Svält, glansig bindningslinje | Övertryck pressar ut limmet eller för låg beläggningsvikt | Minska vals- eller presstrycket, verifiera beläggningens vikt och filmens ytvikt |
| Misslyckande efter månader i ett varmt rum | EVA kryper över sitt mjukgörande område | Byt till PA, PES eller en högre mjukningsgrad för den komponenten |
| Bubblor, blåsor eller skumbildning | Fukt i faner eller panel, eller instängd luft vid nypet | Torka lager till 6-8% fukthalt, sakta ner nypet, lägg till en kort förvärmning |
Vanliga frågor
Är smältlim tillräckligt starkt för träbearbetning?
Ja för kantband, laminering, fanering och icke konstruktionsmässig montering, men nej för en bärande konstruktionsfog. En korrekt inställd smältlim på en ren, torr träyta håller bra vid klippning och avdragning under normal möbelbelastning; vad den inte tål är ihållande värme, ihållande skalbelastning eller en utsvulten bindningslinje. Om fogen bär strukturell belastning, använd istället ett styvt tvärbindande lim eller ett mekaniskt fästelement.
Kan smältlim användas utomhus?
Standard EVA-kvaliteter är inte lämpliga för långvarig exponering utomhus. Fukt-, UV- och sommaryttemperaturer över mjukningsintervallet kommer att orsaka krypning och eventuellt bindningsfel. För utomhus- eller fuktservice krävs en högre prestanda kemi och en fuktbeständig specifikation, och fogen bör också skyddas med design, färg eller en mekanisk fixering.
Vad är skillnaden mellan smältfilm och smältgranulat?
Granulat smälts inuti maskinen och appliceras som en pärla eller en rullbeläggning; film is pre-coated to a controlled thickness and simply laid between the substrates. Granulat kostar mindre per kilogram och passar höghastighetskantband, medan film ger en enhetlig torr bindningslinje utan synlig limpressning, vilket är anledningen till att det är att föredra på faner och tunna dekorativa ytor.
How much adhesive does a woodworking bond actually need?
Tillräckligt för att väta båda ytorna helt utan att svälta linan, och inte mer. För mycket lim är ett mycket vanligare misstag än för lite, eftersom överskottet inte har någonstans att ta vägen och förvandlas till squeeze-out, ett svampigt lager eller en synlig limlinje. Målet är en tunn, kontinuerlig, något genomskinlig film över hela fogområdet. Fråga din leverantör om en rekommenderad beläggningsvikt för ditt exakta substratpar, bekräfta det sedan med ett skalningstest snarare än en visuell kontroll.
Har smältlim MDF, plywood och spånskivor?
Ja, förutsatt att ytan är ren, torr och fri från lösa fibrer. Kanter av MDF och spånskivor är porösa och drar snabbt ut värmen ur limmet, så en något tyngre beläggningsvikt och en kort uppehållstid under tryck förbättrar vanligtvis resultatet märkbart jämfört med massivt trä.
Att välja ett smältlim för träbearbetning handlar om att matcha tre saker: kemin till servicetemperaturen, leveransformen till driften och processinställningarna till den faktiska hastigheten på din linje. EVA täcker majoriteten av inomhusmöbler, PA hanterar den varma delen av sortimentet, och PES- eller TPU-filmer och -banor ger dig den tunna, enhetliga, lösningsmedelsfria bindningslinjen som faner och laminat kräver.
Because the same polymer can be supplied as a film, a web or a powder, it is worth checking the full range of hot melt adhesive films, webs and powders against your substrate pair before you settle on a specification, and asking for a sample to run under your own press settings. A short trial on real production parts will tell you more about open time, coat weight and heat resistance than any data sheet on its own.

Kontakta oss